

Så jämför ni plåtfasmaskiner på er egen plåt – från provbearbetning till färdig fas
Vibrationsproblem är en återkommande anledning till att företag kontaktar Tubeck om alternativ till handhållen plåtfasning. Inför ett maskinbyte behöver ni undersöka vilka manuella moment som kan ersättas och hur bearbetningstid, precision och operatörens arbete förändras.
En provbearbetning på egen plåt ger underlag för den jämförelsen. Följ arbetet från uppställning till godkänd fas och dokumentera både resultatet och den handhållna bearbetning som finns kvar. Här beskriver vi hur ni genomför provet inför valet av plåtfasmaskin.
Bestäm vad ni vill få svar på
Formulera syftet innan provet börjar. Vill ni korta bearbetningstiden, få jämnare fasgeometri eller ersätta återkommande arbete med vinkelslip? Ofta behöver flera frågor besvaras i samma prov.
Om vibrationsproblem ligger bakom maskinbytet ska jämförelsen visa när och hur länge operatören använder handhållna, vibrerande verktyg. Registrera även slipning före fasningen och korrigeringar efteråt.
Tidsregistreringen visar hur användningstiden förändras. För att bedöma vibrationsexponeringen behövs dessutom relevanta vibrationsvärden och uppgifter om övriga vibrerande arbetsmoment under dagen.
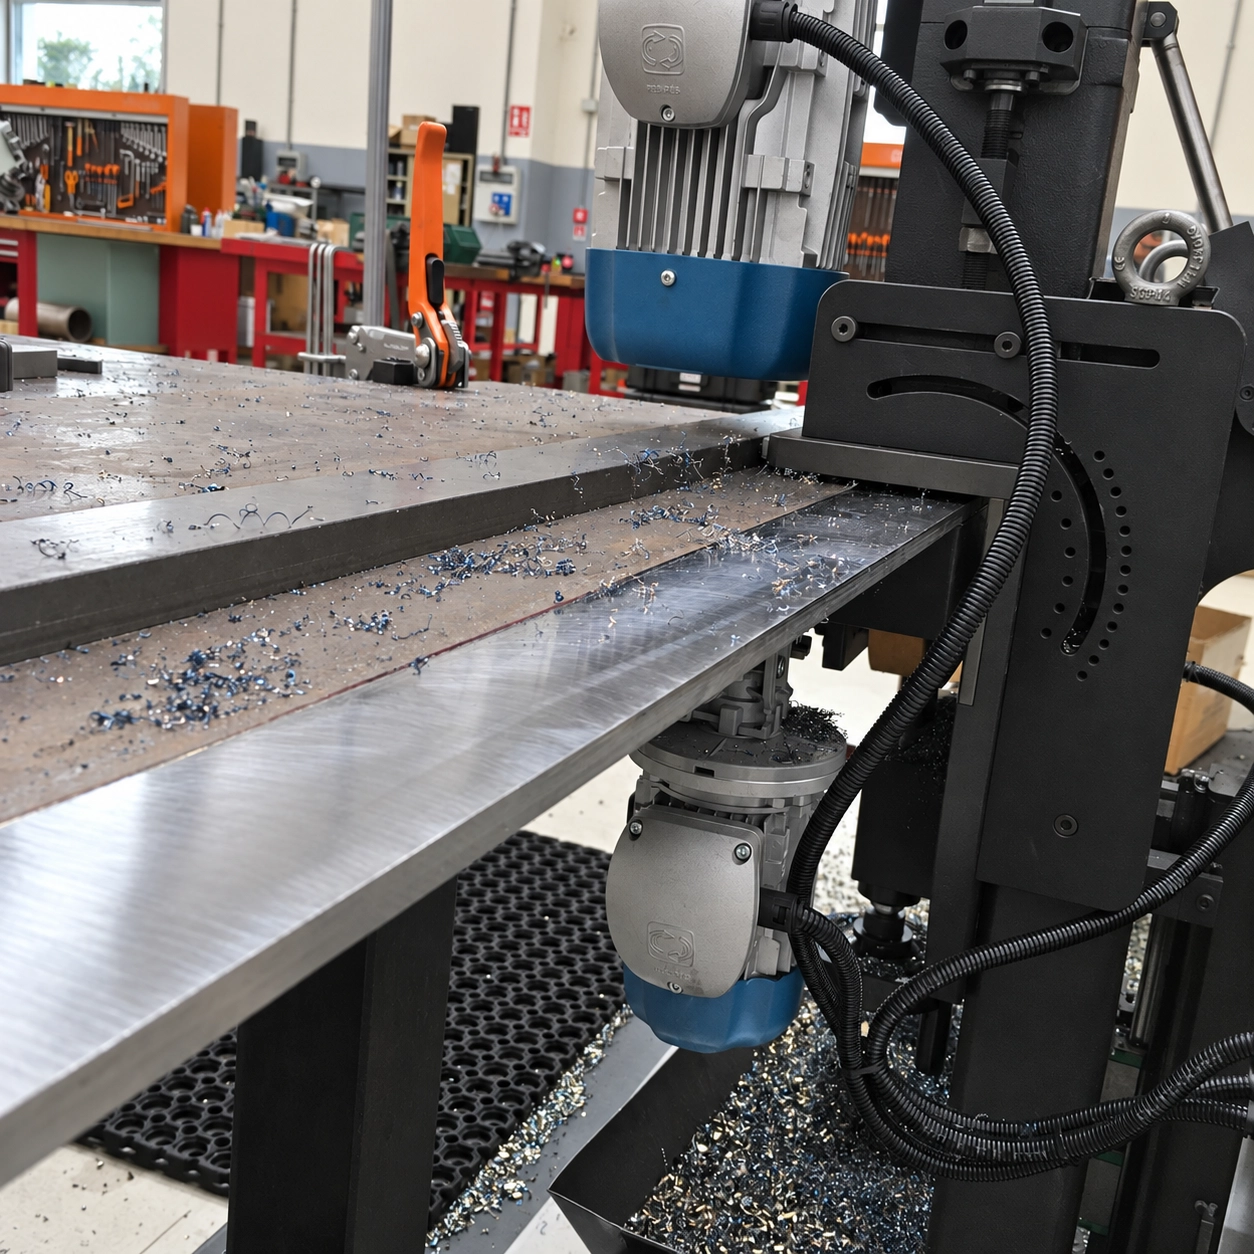
Välj en detalj som motsvarar ert återkommande arbete
Utgå från en detalj som är vanlig i produktionen eller vid era montage- och underhållsarbeten. Provet behöver motsvara både bearbetningskraven och förutsättningarna på arbetsplatsen.
Dokumentera:
- Material och materialkvalitet.
- Plåttjocklek, detaljens form och kantlängd.
- Önskad fasvinkel, fasbredd och eventuell kvarvarande rak kant.
- Kantens skick före bearbetningen.
- Hur plåten stöds, placeras och spänns fast.
- Tillgängligt utrymme för maskinen och operatören.
Om ni arbetar med flera material, tjocklekar eller detaljformer kan fler prov behövas. Ett resultat från en lång, rak plåtkant säger exempelvis inte hur samma maskin fungerar på en mindre detalj med böjd profil.
Även kantens utgångsläge behöver vara jämförbart. En ren kant och en kant med ojämnheter efter tidigare skärning kan kräva olika mycket förberedelse.
Bestäm vad som räknas som en godkänd fas
Fastställ kraven innan provet börjar. Använd ritningen och tillämpligt svetsunderlag för att ange fasens geometri, toleranser och krav på ytan.
Bestäm också hur resultatet ska kontrolleras och vilka mätverktyg som ska användas.
| Uppgift att registrera | Nuvarande metod | Alternativ maskin |
|---|---|---|
| Uppställning och inställning | Tid | Tid |
| Förberedande slipning | Tid | Tid |
| Fasning | Tid och antal passager | Tid och antal passager |
| Kontroll av fasen | Tid | Tid |
| Korrigering och efterarbete | Tid | Tid |
| Total tid till godkänd kant | Total tid | Total tid |
| Faktisk användning av handhållna, vibrerande verktyg | Tid | Tid |
Genomför gärna flera jämförbara arbetscykler och redovisa både genomsnittet och variationen. Anteckna avbrott och deras orsaker, till exempel verktygsbyte eller problem med uppställningen.
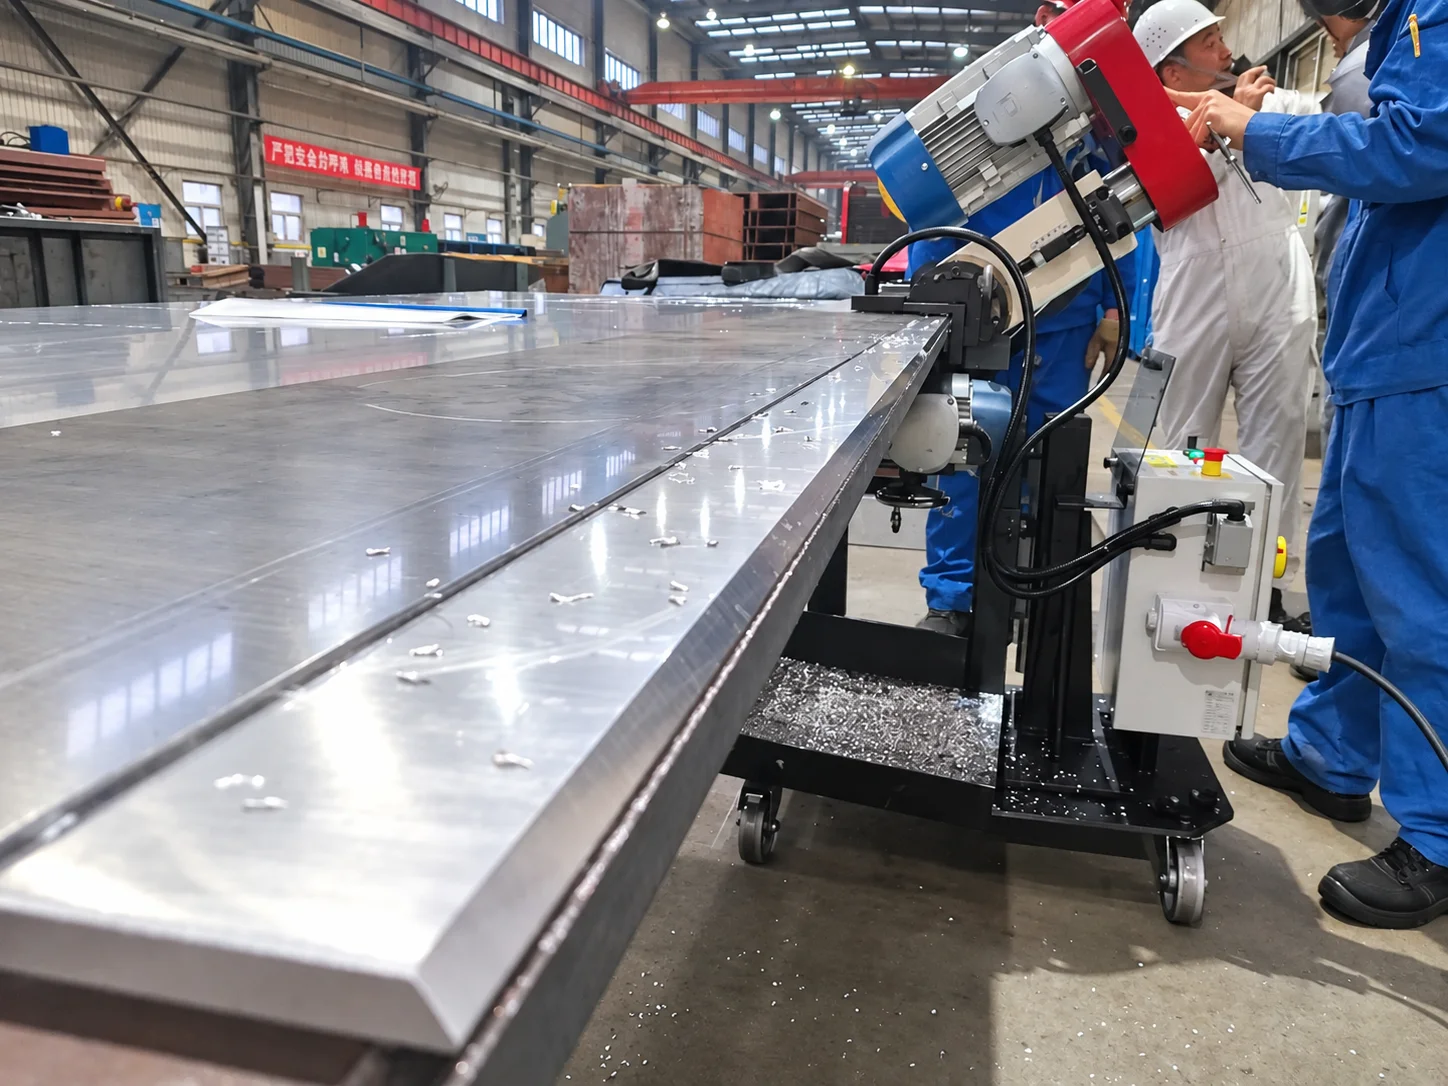
Skilj på maskintid och operatörstid
För en självgående plåtfasmaskin registreras maskinens bearbetningstid och operatörens aktiva arbetstid separat.
Operatören positionerar maskinen och gör inställningarna före start. Maskinen matar sig sedan själv längs plåtkanten medan operatören övervakar bearbetningen. Under själva fasningen behöver operatören inte hålla eller föra maskinen för hand. Övervakningen är fortfarande en del av arbetet.
För en handhållen maskin registrerar ni tiden då operatören håller och använder verktyget. Om jämförelsen görs på grund av vibrationsproblem behöver även kvarvarande användning av vinkelslip och andra vibrerande verktyg framgå.
Kontrollera geometrin längs kanten
Mät på förutbestämda ställen, exempelvis i början, mitten och slutet av kanten. Anpassa antalet kontrollpunkter efter kantlängd och kvalitetskrav.
Dokumentera uppmätta värden och eventuella avvikelser. Kontrollera också om resultatet varierar mellan detaljerna som ingår i provet.
Om en avvikelse upptäcks bör ni anteckna:
- Var på kanten den finns.
- Vilket mått eller krav som inte uppfylls.
- Vilken korrigering som behövs.
- Hur lång tid korrigeringen tar.
- Resultatet efter korrigeringen.
Precisionen påverkar hur mycket arbete som återstår före svetsningen. När korrigeringen utförs med handhållna verktyg påverkar den också den registrerade användningstiden.
Fotografier av plåtkanten och mätningen kan komplettera protokollet, men ersätter inte måttkontrollen.
Dokumentera den slipning som finns kvar
Ett maskinbyte kan förändra fasningen utan att alla manuella arbetsmoment försvinner. Redovisa därför förberedande slipning och efterarbete var för sig.
Före fasningen kan kanten behöva bearbetas för att maskinen ska kunna arbeta korrekt. Efteråt kan ytterligare arbete krävas för att uppfylla kraven inför svetsningen.
Anteckna vilket verktyg som används, varför slipningen behövs och den faktiska användningstiden. Om samma problem återkommer på flera detaljer bör orsaken undersökas innan ni drar slutsatser om maskinens lämplighet.
Detta visar hur stor del av dagens handhållna bearbetning som den alternativa metoden ersätter. När vibrationsproblem är skälet till förändringen är det särskilt viktigt att även de kvarvarande momenten dokumenteras.

Använd provet som underlag för arbetsmiljöbedömningen
Undersök hur utrustningen fungerar med arbetsplatsens plåtstöd, arbetsytor och förflyttningar. Bedöm arbetsställning, åtkomst, hantering, buller och spån.
För vibrationsfrågan behöver resultaten tolkas utifrån vad ni faktiskt har undersökt:
- Tidsregistreringen visar användningstiden med handhållna verktyg.
- Dokumentationen av arbetsmoment visar vad som har ersatts och vad som finns kvar.
- Relevanta vibrationsvärden tillsammans med exponeringstider ger underlag för bedömning av vibrationsexponeringen.
Kortare bearbetningstid är därför inte i sig ett bevis på lägre vibrationsrisk. Om den frigjorda tiden används till fler detaljer med samma handhållna verktyg behöver den ökade användningen också räknas in.
Arbetsmiljöverkets vägledning beskriver hur vibrationernas storlek och exponeringstiden används för att bedöma den sammanlagda dagliga exponeringen. Läs om riskbedömning av vibrationer.
Mer om underlaget inför ett byte finns i vår guide om vibrationsrisker vid plåtfasning – vad ni behöver kontrollera före ett maskinbyte – Läs här
Jämföra plåtfasmaskiner – sammanställ provresultatet
Bedöm resultaten utifrån fyra frågor:
Uppfyllde fasen kvalitetskraven?
Redovisa geometrin, variationen längs kanten och om korrigering behövdes.
Hur förändrades bearbetningstiden?
Jämför den totala tiden till godkänd kant och visa vilka arbetsmoment som blev kortare eller längre.
Hur mycket handhållen bearbetning ersattes?
Redovisa användningstiden före och efter förändringen, inklusive förberedande slipning och efterarbete.
Fungerade maskinen med era detaljer och arbetsförhållanden?
Bedöm uppställning, åtkomst och hantering i det återkommande arbetet.
Redovisa även provets omfattning: material, plåttjocklek, fasgeometri, antal detaljer och använda inställningar. Begränsa slutsatserna till de förhållanden som provades.
Om ni räknar om resultatet till en uppskattad tidsbesparing per vecka eller månad ska produktionsvolymen och övriga antaganden framgå. Skilj också mellan konstaterad förändring i användningstid och en bedömning av vibrationsexponeringen.
Följ upp i ordinarie arbete
Efter ett maskinbyte behöver resultatet följas upp i den dagliga verksamheten. Kontrollera att fasens kvalitet, tidsåtgång och kvarvarande manuella moment motsvarar det som provet visade.
Variationer i material, kantens skick och uppställning kan påverka arbetet. Dokumentera operatörernas erfarenheter och eventuella justeringar som behövs.
Om vibrationsproblem låg bakom maskinbytet ska uppföljningen även omfatta underlaget för vibrationsexponeringen under en representativ arbetsdag. Arbetsgivaren ansvarar för riskbedömningen.
Läs mer om maskinalternativen
För mindre plåtar och böjda eller komplexa profiler kan en handhållen plåtfasmaskin vara relevant att utvärdera. Läs om arbetssätt, bearbetningstid och precision i jämförelsen mellan Manual Edge och vinkelslip.
Vid återkommande bearbetning av längre plåtkanter kan självgående fasning ersätta den manuella matningen. Läs vår guide om självgående plåtfasmaskiner och vibrationer vid plåtfasning.
Kontakta Tubeck om provbearbetning
Vill ni utvärdera en plåtfasmaskin på en detalj från er produktion? Kontakta oss med material, plåttjocklek, kantlängd och önskad fasgeometri. Beskriv dagens arbetsmetod och vilka manuella moment ni vill ersätta.
Då kan vi diskutera vilken maskin som är relevant att utvärdera, hur provbearbetningen kan läggas upp och vilket tekniskt underlag som finns för maskinen.