

Vibrationer vid plåtfasning – när är en självgående fasmaskin rätt val?
När plåtkanter förbereds inför svetsning påverkar valet av arbetsmetod både produktionen och operatörens arbetsmiljö. Handhållen slipning kan vara flexibel vid mindre arbeten, men vid återkommande fasning av långa plåtkanter behöver även tiden med vibrerande verktyg vägas in.
En självgående plåtfasmaskin kan förändra arbetssättet. Maskinen sköter matningen längs kanten, medan operatören ställer in, startar och övervakar bearbetningen enligt maskinens instruktioner.
För verkstäder som vill minska handhållen slipning kan Tubecks Edge-maskiner därför vara relevanta att utvärdera. Utgångspunkten är vilka manuella arbetsmoment maskinen kan ersätta i den egna produktionen.
Vad avgör operatörens vibrationsexponering?
Vid arbete med handhållna verktyg kan vibrationer överföras till händer och armar. För att bedöma exponeringen behöver man känna till både vibrationernas storlek och hur länge operatören utsätts för dem.
Det räcker därför inte att jämföra två maskiners vibrationsvärden. Även arbetstiden och övriga vibrerande arbetsmoment under dagen behöver ingå. Arbetsmiljöverket beskriver hur den dagliga exponeringen, A(8), bedöms utifrån vibrationsnivå och exponeringstid. Läs om riskbedömning av vibrationer.
För plåtfasning blir en konkret fråga: hur mycket av dagens handhållna bearbetning kan ersättas med maskinell matning?.
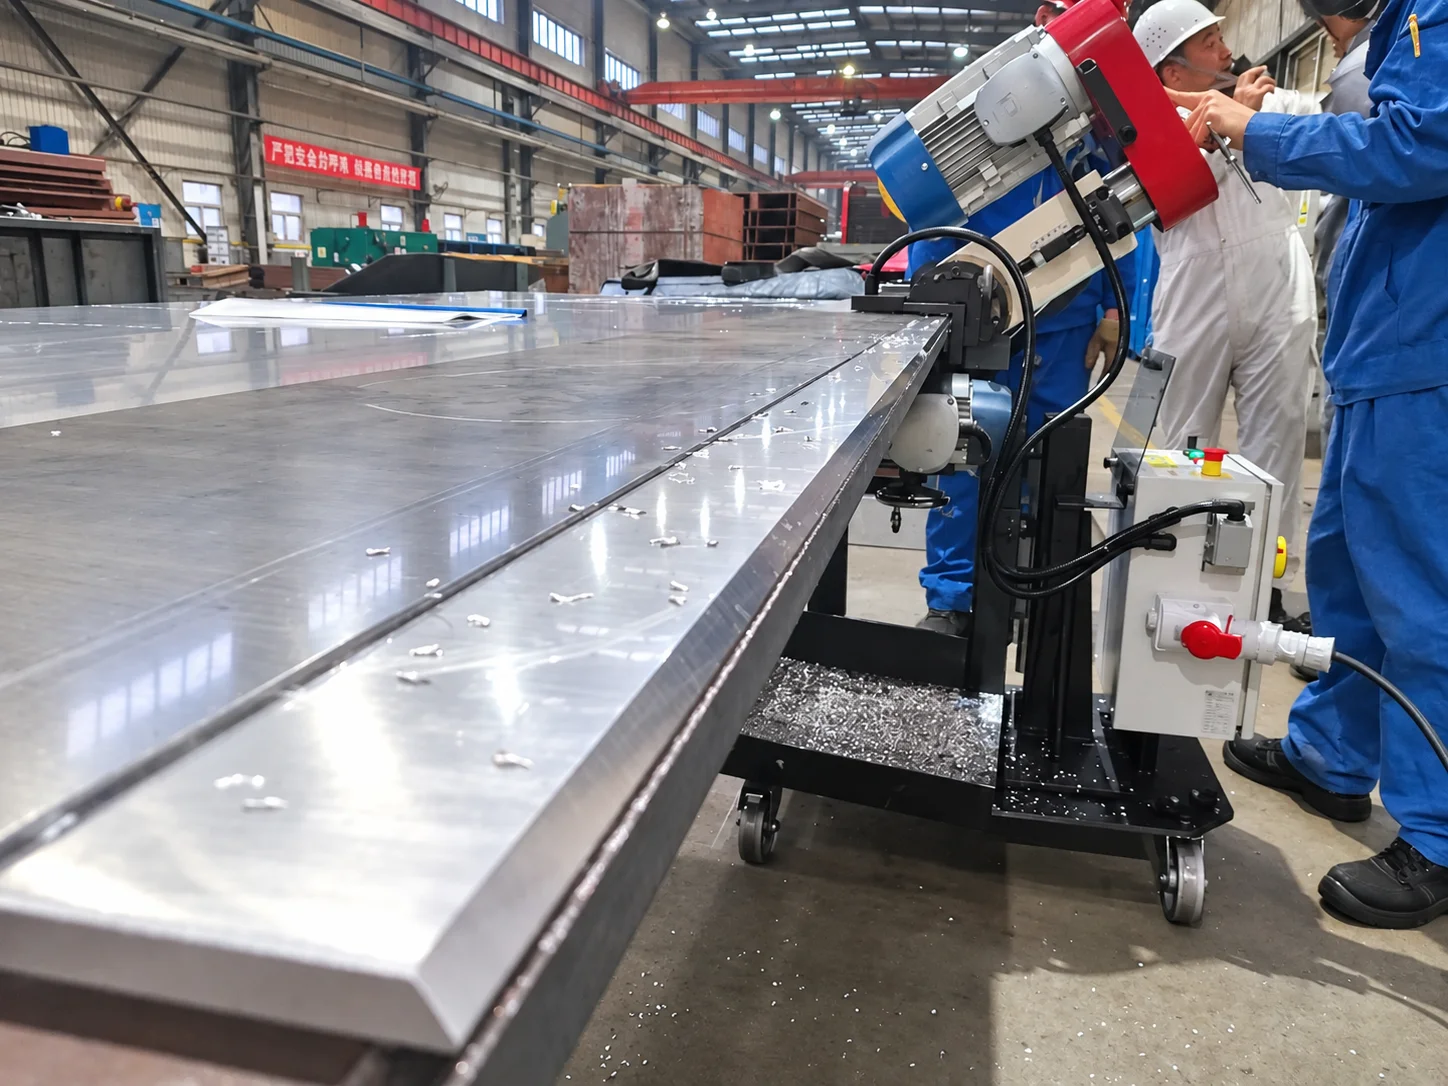
Från handhållen slipning till självgående fasning
Vid handhållen slipning styr operatören verktygets position och rörelse längs plåtkanten. När en större fas ska byggas upp kan arbetet kräva upprepade passager och kontroll av geometrin.
Med en självgående plåtfasmaskin ställs bearbetningen in innan maskinen arbetar längs kanten. Operatörens uppgift förändras, men maskinen behöver fortfarande hanteras, ställas in och övervakas.
Om detta ersätter ett arbetsmoment där operatören annars håller i ett vibrerande verktyg kan exponeringstiden minska. Hur stor förändringen blir behöver bedömas för den aktuella maskinen och arbetsuppgiften.
| Del av arbetet | Handhållen bearbetning | Självgående plåtfasning |
|---|---|---|
| Matning längs kanten | Operatören för verktyget | Maskinens matning driver bearbetningen |
| Styrning av fasen | Operatören styr löpande | Inställningar och maskinens styrning formar fasen |
| Operatörens arbete | Hålla, föra och kontrollera verktyget | Positionera, ställa in och övervaka |
| Bedömning av vibrationer | Exponering under handhållen användning | Faktisk kontakt och kvarvarande manuella moment behöver bedömas |
Automatisk matning är alltså en möjlighet att förändra arbetsmetoden. Den är inte i sig ett bevis på att arbetet är vibrationsfritt.
Vilka Edge-maskiner är relevanta?
Tubecks sortiment omfattar både handhållna och självgående lösningar. Maskinvalet behöver utgå från plåttjocklek, material, fasgeometri och hur arbetsstycket kan ställas upp.
Basic Edge 50 – för återkommande fasning i plåt 6–60 mm
Basic Edge 50 är en självmatande plåtfasmaskin för plåttjocklekar från 6 till 60 mm, med justerbar fasvinkel mellan 10° och 70°.
Den är relevant att utvärdera när återkommande bearbetning av plåtkanter i dag utförs med handhållna verktyg. Jämförelsen bör omfatta både tiden för själva fasningen och hur mycket manuell korrigering som återstår.
Compact Edge – när uppställning och åtkomst påverkar valet
Compact Edge är avsedd för plåt från 6 till 60 mm och har en justerbar fasvinkel mellan 15° och 60°. Den kan användas på vagn eller med fräshuvudet monterat direkt mot plåtkanten.
Möjligheten att anpassa uppställningen är relevant när arbetsstyckenas storlek och placering varierar. Vid utvärderingen bör man kontrollera både åtkomsten till kanten och hur operatören behöver hantera maskinen mellan bearbetningarna.
Edge 80 – för grövre plåt och större faser
Edge 80 bearbetar plåt från 6 till 120 mm, med fasbredd upp till 80 mm och självgående drift längs plåtkanten. Maskinen finns även i reverse-utförande.
För arbetsuppgifter som kräver omfattande manuell avverkning kan den vara ett alternativ att prova. Maskinens kapacitet måste samtidigt matchas mot materialet och den fas som ska produceras.
Multi Edge 80 – för varierande bearbetningsbehov
Multi Edge 80 bearbetar plåt från 6 till 120 mm och arbetar självgående på vagn. Modellen erbjuder ett brett inställningsområde för fasvinkeln.
Den är relevant att utvärdera när verkstaden växlar mellan olika typer av fogberedning. Arbetsmiljövinsten behöver bedömas utifrån vilka handhållna moment som faktiskt ersätts.
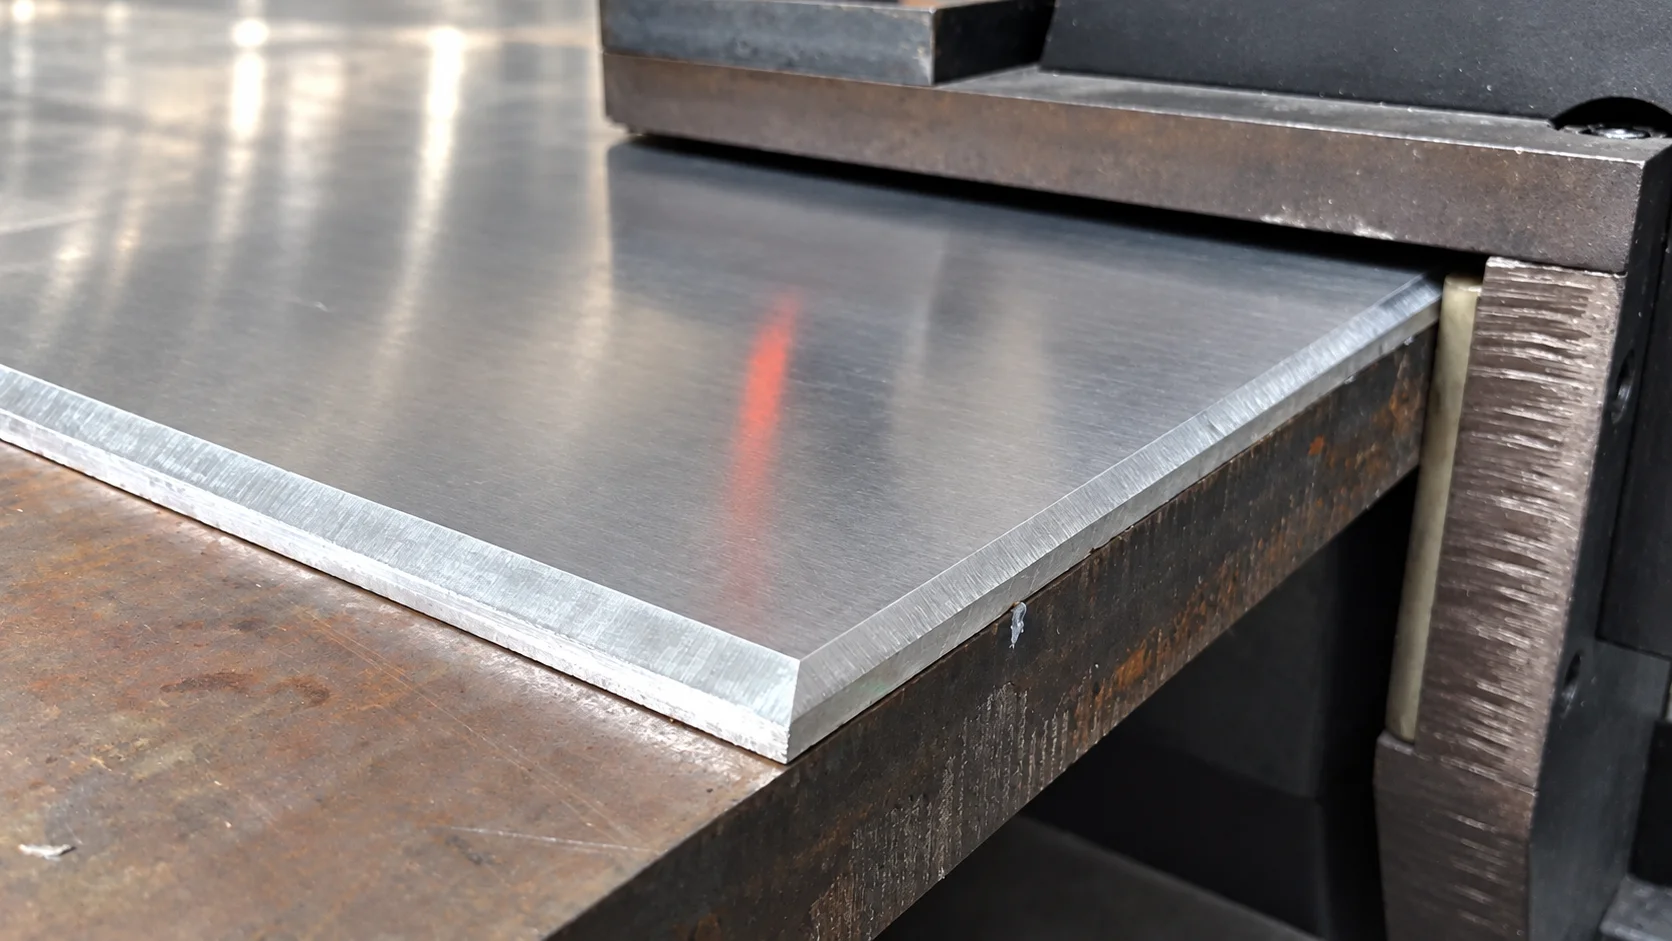
Jämför hela arbetsflödet
En rättvis jämförelse börjar med samma material, fasgeometri och kvalitetskrav. Registrera sedan arbetet från uppställning till färdig kant:
- Tid för positionering och inställning.
- Tid med handhållna vibrerande verktyg.
- Maskinell bearbetningstid.
- Behov av manuell efterbearbetning.
- Hantering och förflyttning mellan arbetsstycken.
Maskinens gångtid och operatörens exponeringstid är inte nödvändigtvis samma sak. Dokumentera när operatören faktiskt utsätts för vibrationer, inklusive eventuella kvarvarande slipmoment.
Kontrollera också arbetsställning, hantering, buller och spån. Ett byte av bearbetningsmetod behöver bedömas som en helhet.
Vilka vibrationsvärden behöver arbetsgivaren känna till?
För hand- och armvibrationer är insatsvärdet för daglig exponering A(8) 2,5 m/s² och gränsvärdet 5,0 m/s².
Värdena avser den sammanlagda dagliga exponeringen, inte enbart en maskins deklarerade vibrationsvärde. Överskridet insatsvärde medför krav på åtgärder, och gränsvärdet får inte överskridas. Risker kan även finnas under insatsvärdet. Läs Arbetsmiljöverkets vägledning.
Maskinvalet är därför en del av arbetsgivarens riskbedömning. För att visa en faktisk förbättring behövs ett relevant underlag före och efter förändringen.
När är det dags att utvärdera en självgående plåtfasmaskin?
Det är särskilt relevant när samma typ av fasning återkommer, långa plåtkanter bearbetas eller en stor del av arbetsdagen går åt till handhållen slipning.
Börja med en representativ detalj. Ange material, plåttjocklek, fasens mått och den metod som används i dag. Då går det att bedöma vilken maskin som klarar uppgiften och vilka manuella moment som kan minska.
Vill ni utvärdera ett alternativ till handhållen plåtfasning? Kontakta Tubeck med era bearbetningskrav, så hjälper vi er att välja en Edge-maskin att gå vidare med.