

Underhåll av tubpaket i värmeväxlare – välj rätt rörfasmaskin
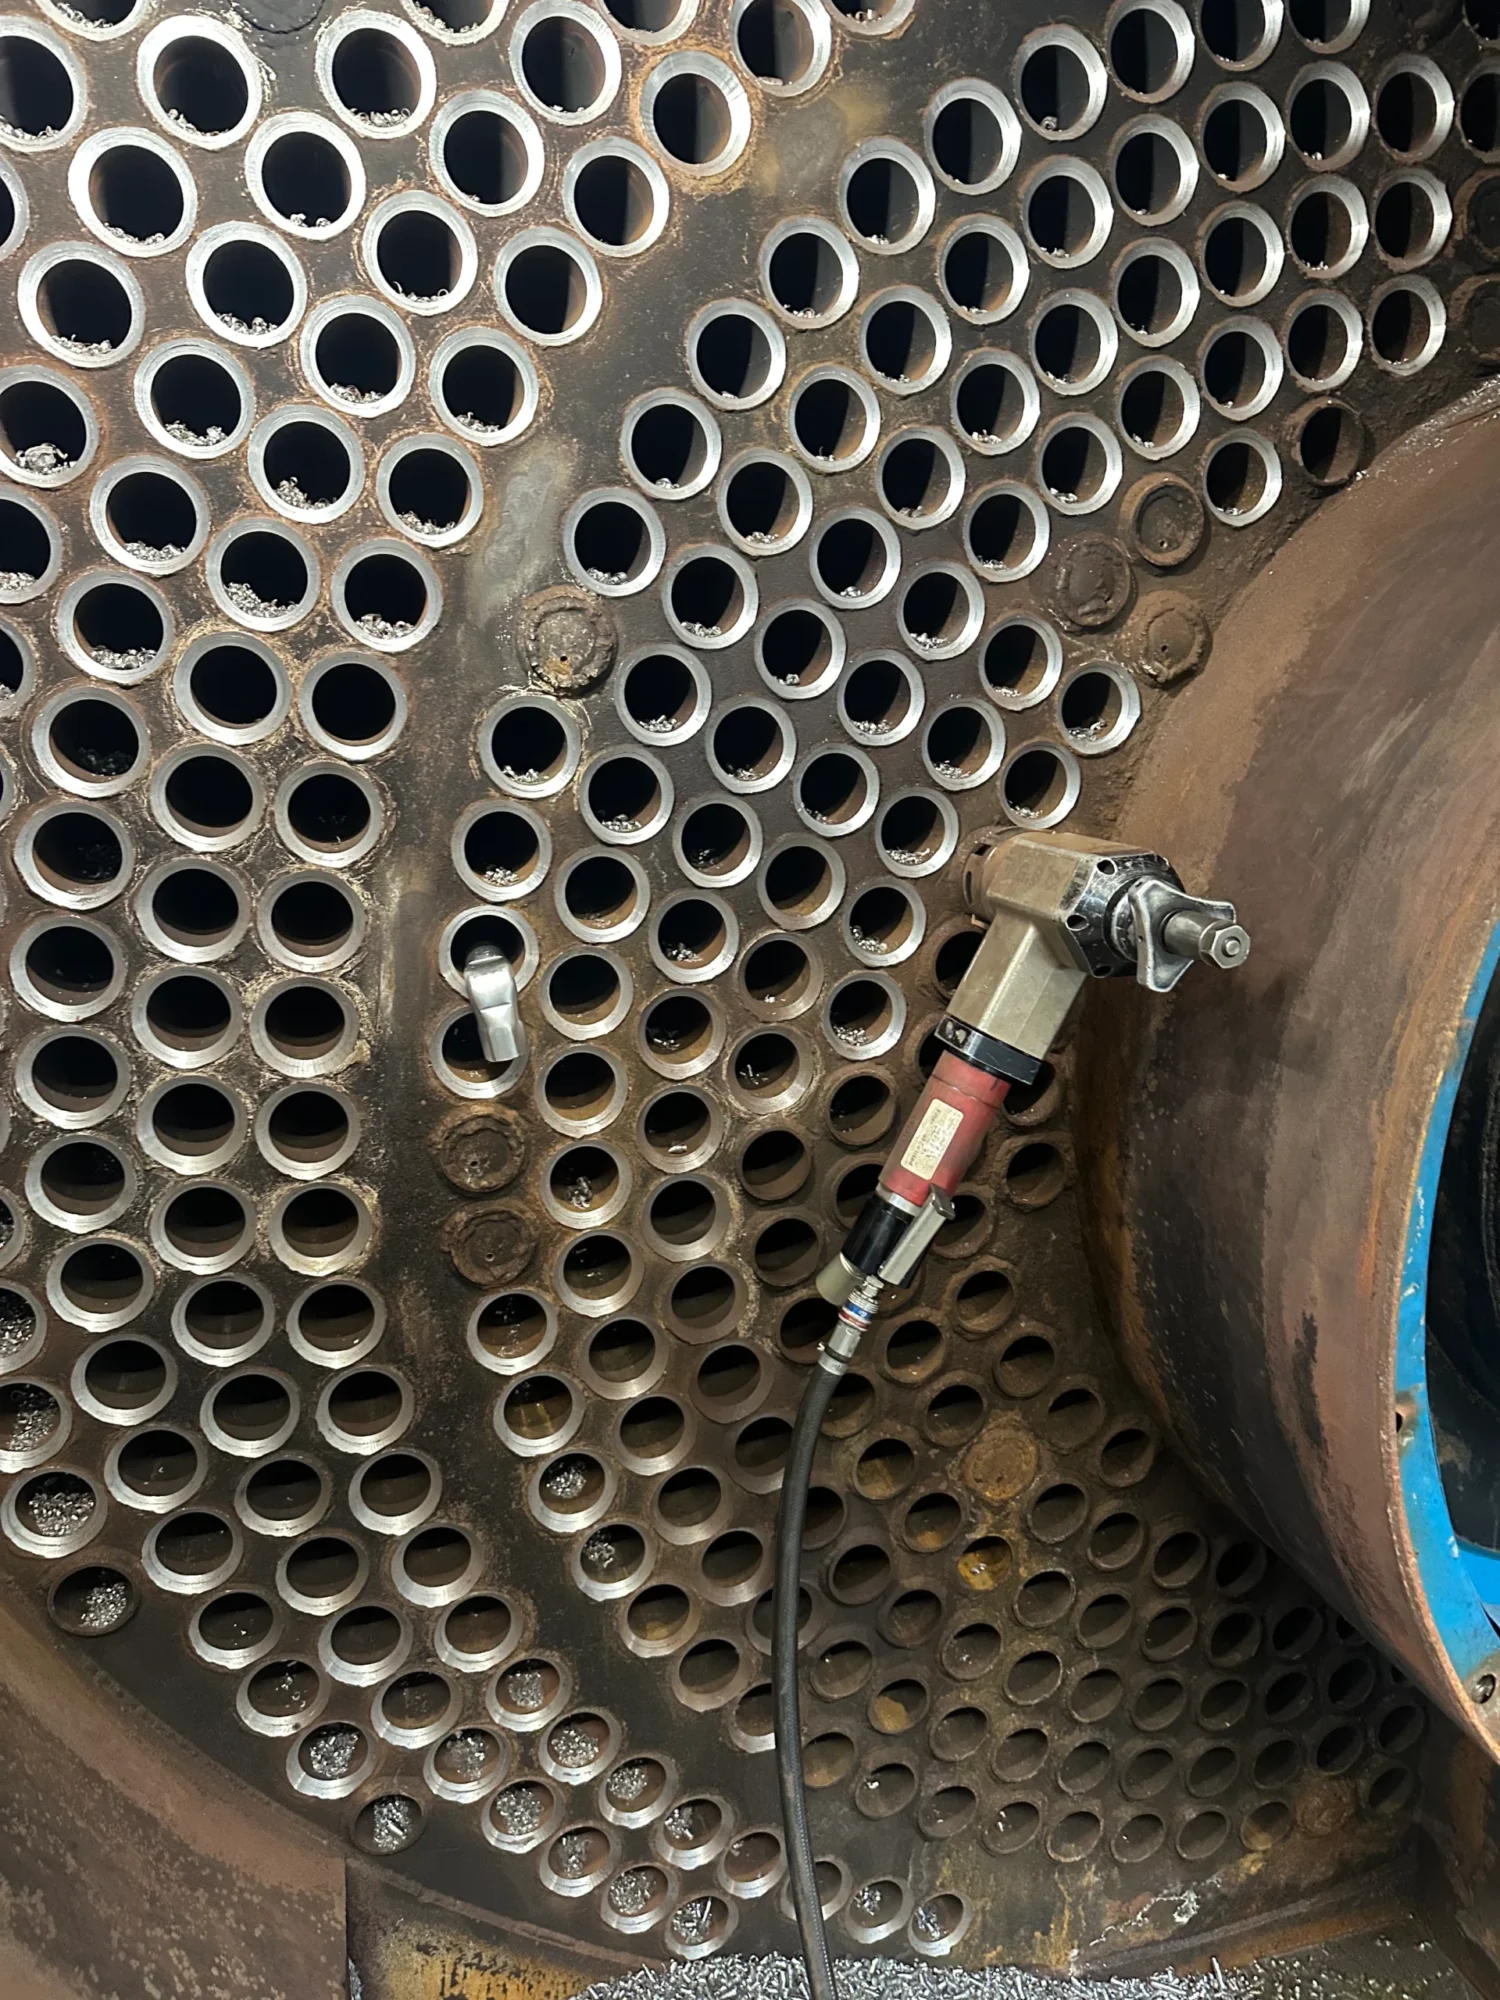
Vid underhåll av tubpaket, alltså samlingen av tuber i en värmeväxlare, behöver tuber och tubplåt bearbetas med precision. Arbetet omfattar vanligtvis planbearbetning, fasning inför svetsning, återställning av tubhål efter utdragning samt borttagning av tuber och befintliga svetsar.
Rätt rörfasmaskin väljs först utifrån invändig eller utvändig fastspänning. Därefter avgör tubdiameter, tillgängligt utrymme, antal tuber, material och tillgång till drivning vilken modell som passar. GBC Industrial Tools erbjuder maskiner med båda typerna av fastspänning.
Förbandet mellan tub och tubplåt ställer krav på bearbetningen
I en mantel- och tubvärmeväxlare är förbandet mellan tuben och tubplåten en av de mest kritiska delarna. TEMA, Tubular Exchanger Manufacturers Association, utvecklar standarder för mekanisk konstruktion av dessa värmeväxlare som används över hela världen.
Förbandet kan utföras genom mekanisk expandering, svetsning eller en kombination av metoderna. I den tekniska litteraturen beskrivs bland annat porositet, bristande sammansmältning eller inträngning samt krympsprickor. Sådana fel kopplas ofta till försprödning i svetsens värmepåverkade zon.
Därför är den mekaniska förberedelsen lika viktig som själva svetsningen. Repeterbar kallbearbetning utan okontrollerad värmetillförsel minskar risken för att införa dessa fel. GBC rörfasmaskiner är konstruerade för att planbearbeta och fasa tubändar inför svetsning utan att förändra materialets metallurgi.
Fyra arbetsmoment vid service och tubbyte
Vid underhåll i exempelvis värmekraftverk, raffinaderier och kemiska anläggningar återkommer fyra arbetsmoment:
- Planbearbetning i nivå med tubplåten. Tuben kapas och färdigbearbetas exakt i nivå med plåtens yta. Utstickande delar får inte försämra tätningen eller efterföljande anslutning.
- Fasning inför svetsning. Fogen mellan tub och tubplåt förbereds med den geometri som konstruktionen föreskriver.
- Återställning efter utdragning. När en skadad tub har dragits ut bearbetas tubhålet så att den nya tuben får en ren anslutningsyta.
- Borttagning av tub och befintlig svets. Tuben och svetsen avlägsnas för att frigöra tubhålet innan det återställs.
Maskinen behöver väljas utifrån vilka av dessa moment som ska utföras.
Så avgör tubernas placering hur maskinen spänns fast
Invändig fastspänning innebär att maskinen fixeras i tubens innerdiameter. Det är vanligast eftersom tuberna på de flesta tubplåtar inte sticker ut tillräckligt för ett stabilt utvändigt grepp. Enligt GBC erfarenhet används invändig fastspänning i cirka 90 procent av dessa tillämpningar.
Utvändig fastspänning innebär att maskinen griper om tubens ytterdiameter. Det passar plana tubplåtar med parallella tuber, där utsticket ger ett stabilt grepp. Metoden gör det också möjligt att lämna tubens invändiga yta orörd.
GBC-maskiner för bearbetning av tubpaket
Invändig fastspänning: MINI-serien och Boiler K
MINI K används för fasning och planbearbetning av tubändar med innerdiameter 20–42 mm. Med reducerade tillvalsaxlar kan den användas ned till 12,4 mm. Maskinen passar panntuber, värmeväxlare och fältinstallationer och finns med pneumatisk, elektrisk eller batteridriven drift. Böjda axlar finns som tillval för arbete nära böjar och T-förband.
Inom samma mindre diameterområde finns även tre varianter:
- MINI K Halvautomatisk har spakmanövrerad matning som kortar arbetscykeln vid seriebearbetning av panntuber och värmeväxlare samt grovbearbetning på plats.
- MINI C40 har ett byggmått på endast 40 mm och arbetar på tuber med innerdiameter 20–39 mm. Den är avsedd för begränsat utrymme vid tubväggar och värmeväxlare.
- MINI K Helautomatisk har justerbar automatisk matning och ändlägesgivare. Den är avsedd för seriebearbetning av stora värmeväxlare, precisionsbearbetning av invändiga försänkningar i tubpaket, borttagning av svetssträngar och förberedelse av tubplåten.
För större dimensioner arbetar Boiler K på innerdiametrar 28–76 mm. Maskinen har en spindel med fyra verktygspositioner och är avsedd för fältarbete i kraftverk och raffinaderier samt bearbetning av värmeväxlare i trånga utrymmen. Böjda axlar finns som tillval.
Utvändig fastspänning: TC40, TC73 och MINI K OD
För plana tubplåtar med parallella tuber finns TC40 och TC73:
Båda är utformade för åtkomst genom tubplåtarnas öppningar vid reparation, nytillverkning och sammanfogning. Utbytbara spännbackar anpassar maskinerna till olika diametrar, medan handhjulsmatningen ger noggrann kontroll över bearbetningsdjupet.
MINI K OD har självcentrerande utvändig trepunktsfastspänning för ytterdiametrar 10–60 mm. Den passar arbeten där tubens invändiga yta måste bevaras helt, exempelvis vissa reparationer på tubplåtar samt medicinska tillämpningar och livsmedelstillämpningar.

Vad avgör vilken maskin som passar?
Tubens inner- och ytterdiameter
För invändigt fastspända maskiner utgår du från innerdiametern. För utvändigt fastspända maskiner används ytterdiametern.
Mini-, TC- och Boiler-serierna täcker de aktuella områdena för tubpaket: från TC40 ytterdiameter på 10 mm till Boiler K innerdiameter på 76 mm. För MINI K kräver innerdiametrar under 20 mm reducerade tillvalsaxlar, som möjliggör bearbetning ned till 12,4 mm.
Tubecks kompletta sortiment av rörfasmaskiner sträcker sig upp till 1 016 mm, men dessa större diametrar hör till andra tillämpningar än bearbetning vid tubplåtar.
Avstånd mellan tuberna och utrymme vid tubplåten
Det är oftast maskinens yttermått, snarare än effekten, som begränsar valet. Avståndet mellan tuberna, närheten till manteln och kammarens djup avgör vilken maskin som får plats.
MINI C40 är framtagen för begränsat utrymme och har ett byggmått på 40 mm. TC-serien är utformad för åtkomst genom tubplåtarnas öppningar. Vid böjar eller T-förband nära plåten kan böjda tillvalsaxlar till MINI K och Boiler K ge den åtkomst som behövs.
Enstaka tuber eller seriebearbetning
När samma moment upprepas på tiotals eller hundratals tuber blir tiden per tub viktig.
MINI K Halvautomatisk har spakmatning som kortar arbetscykeln. MINI K Helautomatisk ger ett repeterbart bearbetningsdjup med automatisk matning och ändlägesgivare, utan att djupet beror på operatörens handrörelse.
För enstaka arbeten på ett fåtal positioner är TC-maskinernas manuella handhjulsmatning en enkel lösning.
Tryckluft, el eller batteridrift
MINI K, MINI K Halvautomatisk, MINI C40 och Boiler K finns i pneumatiska, elektriska och batteridrivna versioner. MINI K Helautomatisk är pneumatisk. Automatisk pneumatisk fastspänning finns även som tillval till MINI K Halvautomatisk.
Vid ett anläggningsstopp kan tryckluftsnätet vara avstängt. En svåråtkomlig kammare kan också kräva långa slangdragningar. Då kan batteridrift minska behovet av att förbereda arbetsplatsens försörjning innan bearbetningen börjar.
Verktyg och inställningar för olika tubmaterial
Tubpaket kan bestå av kolstål, rostfritt stål, duplex, Inconel, koppar, kopparnickel eller titan. GBC rörfasmaskiner kan bearbeta dessa material med hjälp av ett brett urval av anpassningsbara verktyg.
Det är i första hand verktyg och bearbetningsparametrar som ändras med materialet – maskinen kan vara densamma. Med rätt verktyg kan exempelvis MINI K eller TC73 användas för de vanligaste legeringarna.
Kallbearbetningens fördel gäller för samtliga dessa material: processen tillför inte värme till området som senare ska svetsas. Det är särskilt relevant för material med känsligare svetsbeteende.
Om ett specifikt arbetsmoment inte kan utföras med en standardmaskin utvärderas en anpassad lösning.


Hitta rätt utrustning för ditt tubpaket
För att välja rätt modell behövs uppgifter om fastspänning, tubdiameter, tillgängligt utrymme, antal tuber och material. Även vilken drivning som finns tillgänglig på arbetsplatsen.
Vi på Tubeck använder underlaget för att rekommendera maskin och tillbehör, exempelvis reducerade eller böjda axlar. Vid behov utvärderas en specialanpassad lösning.
Kontakta os gärna och beskriv ditt tubpaket för hjälp med maskinvalet,