

Hur fungerar tubinvalsning? Principer, material och vanliga fel
Tubinvalsning används för att skapa ett tätt och hållfast förband mellan en tub och tubplåt. För att lyckas behöver expansionen anpassas till tubens material, dimensioner och förbandets utformning. Här går vi igenom hur processen fungerar, hur väggreduktion beräknas och vilka fel som kan påverka resultatet.
Vad är tubinvalsning och hur fungerar det?
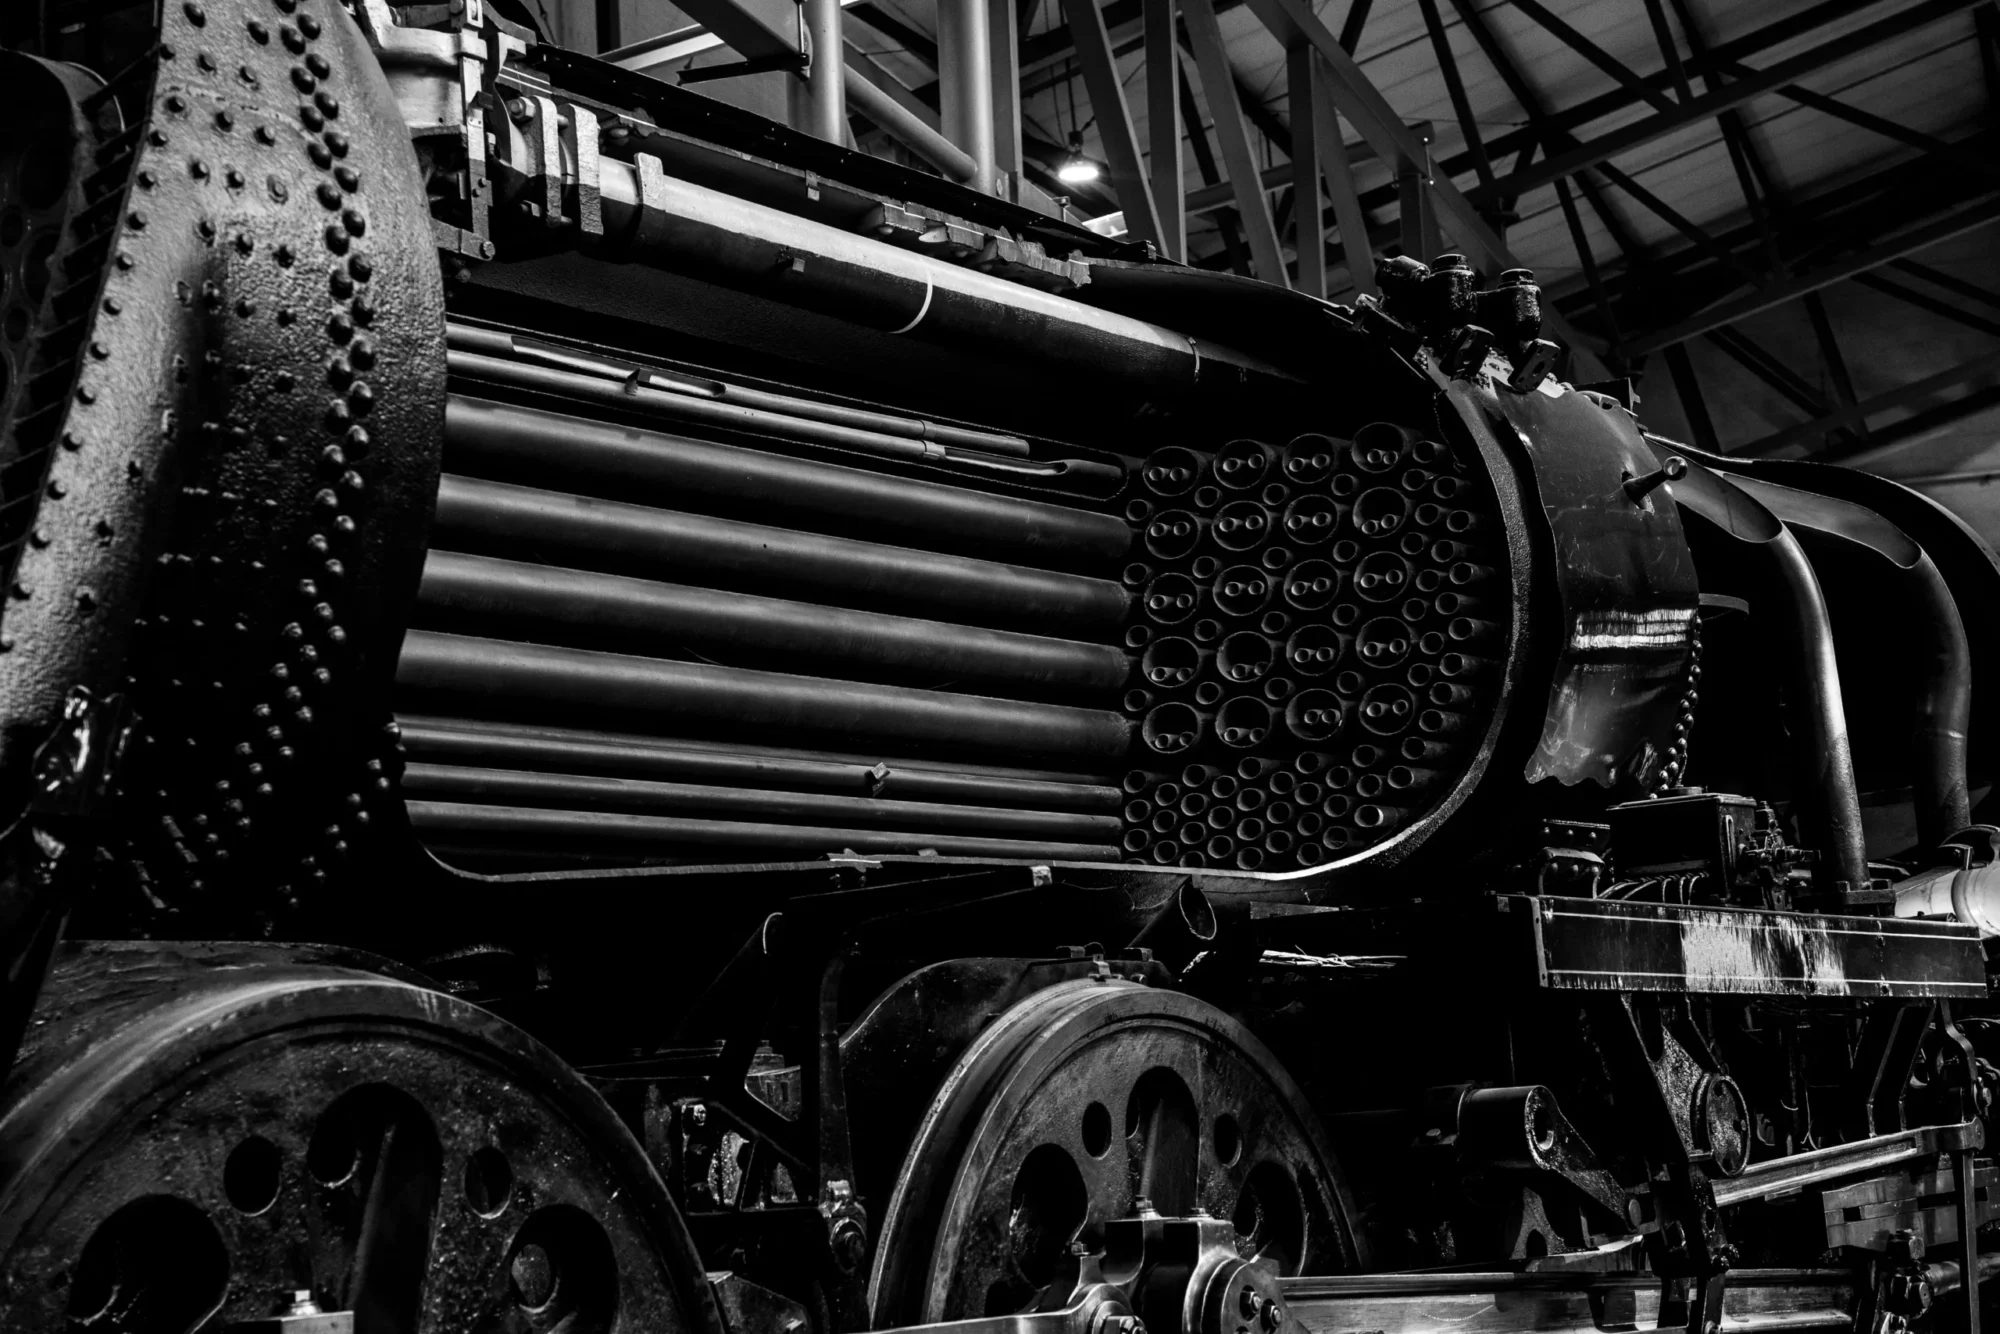
Vid tubinvalsning valsas tuben mot hålets vägg med hjälp av ett valsvertyg, även kallar tube exapnder. I första läget valsas tuben till kontakt med tubplåtens hål, därefter fortsätter bearbetningen så att tubväggen valsas och förbandet formas.
Målet är att uppnå tillräcklig täthet och hållfasthet med den väggreduktion som tillämpningen kräver. För stor expansion kan skada både tuben och tubplåten.
Vilka mått behöver du känna till?
Ytterdiameter, OD: tubens ytterdiameter före valsning.
Innerdiameter, ID: tubens innerdiameter före valsning.
Håldiameter, H: diametern på hålet i tubplåten.
Väggtjocklek, t: halva skillnaden mellan tubens ytter- och innerdiameter: t = (OD − ID) / 2.

Hur beräknas väggreduktionen?
I den här beräkningsmodellen läggs först diameterspelet till tubens ursprungliga innerdiameter. Det ger en beräknad innerdiameter vid kontakt med hålväggen. Därefter läggs tillskottet för önskad väggreduktion till.
Slutlig ID = ID + (H − OD) + r × (OD − ID)
Här är r reduktionsandelen i decimalform, exempelvis 0,07 för 7 procent. Skillnaden OD − ID motsvarar dubbla väggtjockleken. Använd samma längdenhet genom hela beräkningen.
Exempel: en tub med 3/4 tums ytterdiameter
Håldiametern är 19,2278 mm, tubens ytterdiameter 19,05 mm och innerdiametern 15,748 mm. Diameterspelet blir då 0,1778 mm och beräknad innerdiameter vid kontakt 15,9258 mm.
Med en vald väggreduktion på 7 procent blir tillskottet 0,07 × (19,05 − 15,748) = 0,23114 mm. Slutlig innerdiameter blir då cirka 16,16 mm.
Exemplet visar beräkningssättet. Valet av väggreduktion eller tabellvärde behöver stämma med aktuellt material och förband.
Hur påverkar materialet tubinvalsningen?
Olika material reagerar olika på bearbetningen. Legering, hårdhet och benägenhet att deformationshårdna påverkar både expansionsbehovet och hur arbetet bör utföras.
Stål och kolstål
För stål- och kolståltuber i tryckkärl används cirka 7–8 procents väggreduktion som riktvärde.
God smörjning är viktig. Om tuben spricker eller verktyget slits onormalt bör bland annat tubens hårdhet undersökas.
Koppar och kopparnickel
För koppar och kopparnickel används cirka 8–10 procents väggreduktion som riktvärde.
Aluminium
För aluminiumlegeringarna 3003 och 4004 bör väggreduktionen inte överstiga 5 procent. För 6061-T i mekaniska förband anges däremot 10–12 procent.
Rostfritt stål och titan
För rostfritt stål och titan anges cirka 4–5 procents väggreduktion som riktvärde för förband i rillade hål, (rillade hål innebär att man gör ett spår inne i hålet på tubplåten). Materialen har en tendens att deformationshårdna, vilket gör att upprepad valsning bör begränsas. Rätt verktyg, smörjning och arbetssätt är därför särskilt viktiga.
OBS! Det är alltid konstruktörens värde som gäller
Hur stort ska spelet mellan tub och tubplåtens hål vara?
Hålets dimension behöver anpassas till tillämpningen. Ett angivet spel för en typ av förband kan inte automatiskt användas för en annan.
För expansion av tuber i tubplåt används tubens ytterdiameter plus 0,25 mm med toleransen +0,05/−0 mm. Det motsvarar ett diameterspel på 0,25–0,30 mm.
Vanliga fel vid tubinvalsning
Undervalsning
Undervalsning innebär att tuben inte har expanderats tillräckligt för att skapa avsett förband. Otillräcklig kontakt eller väggreduktion kan leda till läckage.
Ytterligare valsning av ett undervalsat förband behöver bedömas utifrån materialet. För rostfritt stål och titan bör omvalsning begränsas till ett minimum eller undvikas på grund av deformationshårdnande.
Övervalsning
Övervalsning innebär att expansionen går längre än vad förbandet kräver. Det kan försvaga materialet mellan tubhålen, deformera tubplåten och orsaka läckage även vid närliggande tuber. En för stor expansion återställs inte genom att momentet sänks i efterhand.
Skadade eller smutsiga kontaktytor
Rost, glödskal, spån, oljerester och repor kan försämra förbandets täthet. Längsgående repor i hålväggen är särskilt problematiska. Tubändar, hål och eventuella spår behöver därför rengöras och kontrolleras före montering.
Olika värmeutvidgning
Om tub och tubplåt utvidgas olika mycket vid temperaturförändringar kan tuben förskjutas i förbandet. Detta är en faktor att beakta, särskilt vid tjockare tubplåtar.
Kontrollera resultatet genom mätning
Mät håldiameter, ytterdiameter och innerdiameter i det område som ska valsas. Kontrollera slutlig innerdiameter i motsvarande läge efter valsningen. Om tuben är oval bör mått tas i flera riktningar så att ovaliteten uppmärksammas.
Provvalsning visar hur vald utrustning och inställning fungerar för det aktuella förbandet. När måtten stämmer med fastställda krav kan inställningen användas som grund för produktionen, med fortsatta kontroller av resultatet.