

Rörkapning i vattenverk och avloppsreningsverk
Rörkapning i vattenverk och avloppsreningsverk kräver utrustning som passar rörets material, dimension och arbetsplatsens förutsättningar. När metallrör ska svetsas behöver även rörändarna förberedas enligt den fogutformning som gäller för arbetet.
Den här guiden hjälper dig att välja mellan orbitalkap, delbar kap- och fogberedningsmaskin, rörsåg och separat rörfasmaskin. Fokus ligger på metalliska processrör vid installation, ombyggnad och underhåll, både i verkstad och direkt ute i anläggningen.
Tubeck erbjuder maskiner från GBC för dessa arbetsmoment, från precisionskapning av mindre rör till fogberedning av stora rördimensioner.
Vilken maskintyp passar arbetet?
Börja med att avgöra om röret endast ska kapas, om röränden ska fogberedas eller om båda momenten ska utföras.
| Ditt arbete | Maskintyp och exempel från Tubeck |
|---|---|
| Kapa lösa rörsektioner i verkstad | Stationär orbitalkap: PIPE 4 och PIPE 8 |
| Kapa rör vid montage och service | Mobil orbitalkap eller rörsåg, beroende på uppgiften: PIPE 6 och GBC 2700 |
| Kapa och fogbereda installerade metallrör | Öppningsbar kap- och fogberedningsmaskin: MCA Cutter, FAST och Supercutter |
| Bearbeta en redan kapad rörände | Separat rörfasmaskin: portabla rörfasmaskiner och SuperMaxi 7_24 |
| Utföra återkommande fogberedning i verkstad | Stationär rörfasmaskin: SB500 och SB600 |
| Kapa och fasa mycket stora rör | Maskin för stora dimensioner: TAF och Hypercutter |
Tabellen är en första vägledning. Rätt modell och verktyg behöver sedan väljas efter faktisk diameter, godstjocklek, material, fogprofil och tillgängligt arbetsutrymme.
Kapning och fogberedning av metalliska processrör inom VA
Rostfria rör förekommer i svenska vattenanläggningar, bland annat i vattenverk, pumpstationer, ventilkammare och reservoarer. Svenska VA-huvudmäns tekniska anvisningar beskriver också rostfria och syrafasta rörsystem inom dricks- och spillvattenanläggningar. Materialkraven ska alltid kontrolleras för det aktuella projektet. Svenskt Vatten: Material i kontakt med dricksvatten, Norrtälje Vatten och Avfalls tekniska handbok
Vid förtillverkning kan rörsektionerna bearbetas i verkstad före transport till anläggningen. Vid ombyggnad och underhåll kan kapningen i stället behöva ske på ett befintligt rör som inte enkelt kan flyttas.
Skillnaden påverkar maskinvalet. För lösa rör kan en stationär maskin vara lämplig. För installerade rör behöver man bedöma hur maskinen kan monteras och hur mycket plats den kräver runt kapstället.
Måste röret fasas före svetsning?
Inte alltid. Kapning, planing och fasning fyller olika funktioner:
- Kapning delar röret eller anpassar dess längd.
- Planing bearbetar rörändens ändyta.
- Fasning ger rörkanten en bestämd geometri inför svetsning.
Vissa svetsfogar utförs med raka kanter, medan andra kräver fasning. Valet beror bland annat på godstjocklek och svetsprocess. När en svetsprocedurbeskrivning, WPS, gäller ska fogberedningen följa den. Euro Inox: The Welding of Stainless Steels, avsnitt 6, Svetskommissionen: Framtagning av WPS
En maskins möjlighet att skapa exempelvis en 30° fas betyder därför inte att den vinkeln passar alla rörsvetsar.
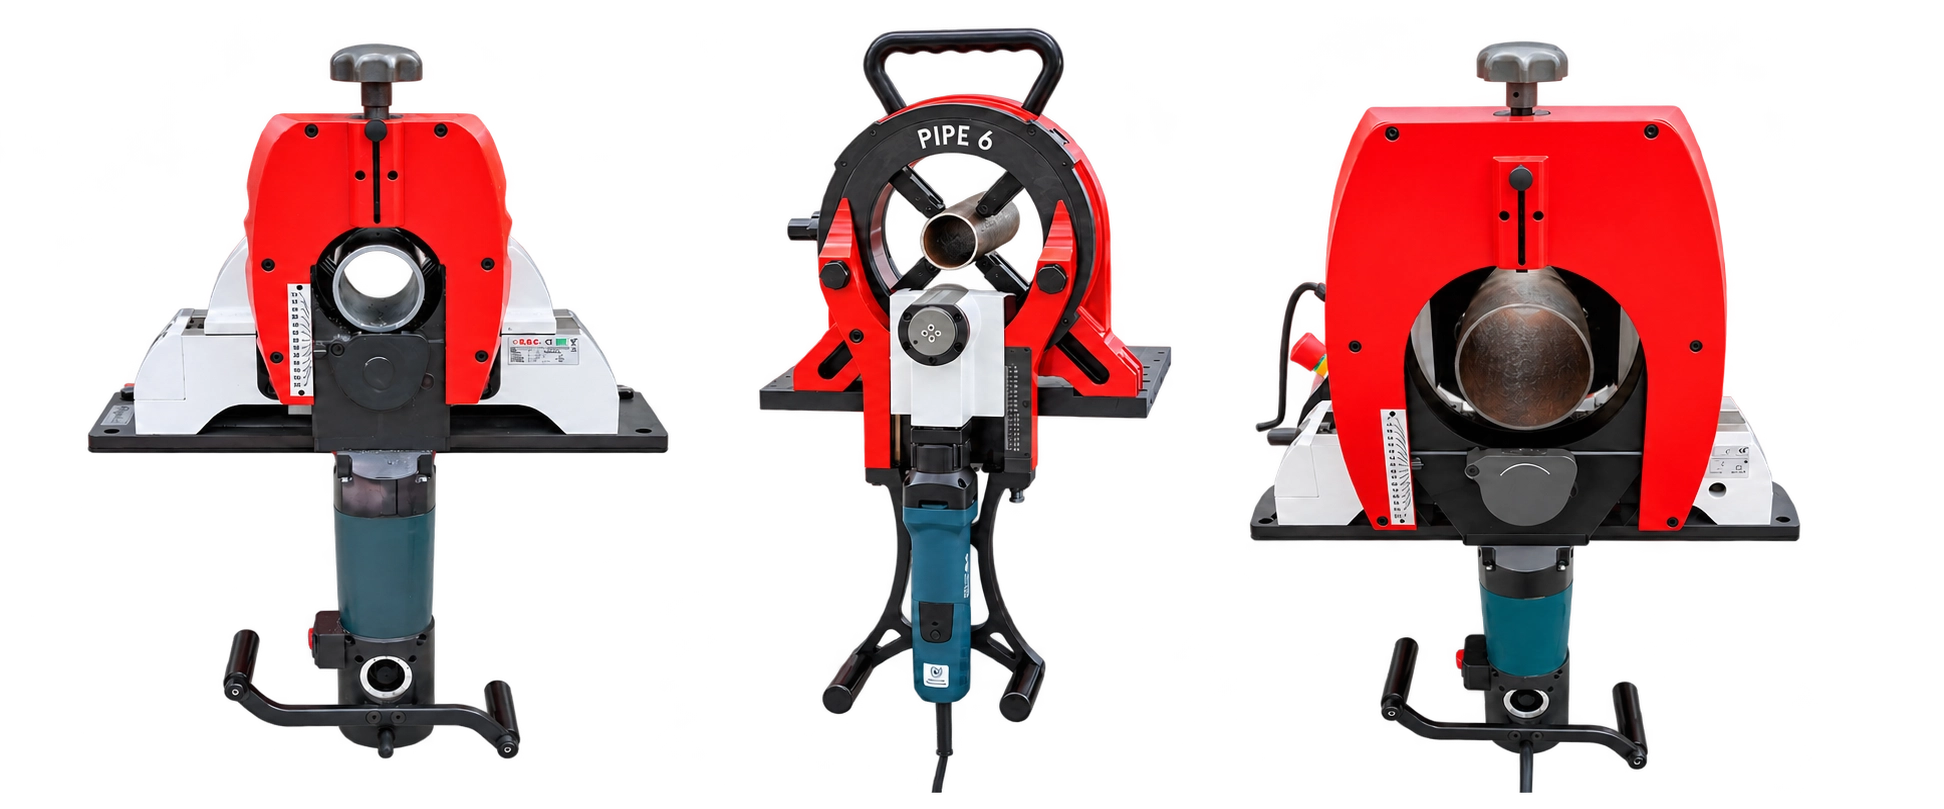
Rörkapning i verkstad och vid montage: PIPE-serien
Tubecks orbitalkapar i PIPE-serien används för precisionskapning av bland annat rostfria rör och stålrör. Sortimentet omfattar två stationära modeller och en mobil modell.
| Modell | Dimensionsområde och utförande |
|---|---|
| PIPE 4 | 13–120 mm. Stationär orbitalkap för verkstad. |
| PIPE 6 | 23–170 mm. Mobil orbitalkap, 28 kg. |
| PIPE 8 | 80–230 mm. Stationär orbitalkap för verkstad. |
Pipe 4 och Pipe 8 är alternativ vid förberedelse av lösa rörsektioner i verkstad. Pipe 6 passar när kaputrustningen behöver följa med till montage, installation och service.
Pipe 6 har steglöst justerbart varvtal på 74–291 varv/min. Med särskild klinga kan den utföra samtidig kapning och 30° fogberedning, när det överensstämmer med den föreskrivna fogutformningen.
Ange material, dimension och godstjocklek vid val av klinga och maskin.
Kallkapning av installerade rör i vattenverk och reningsverk
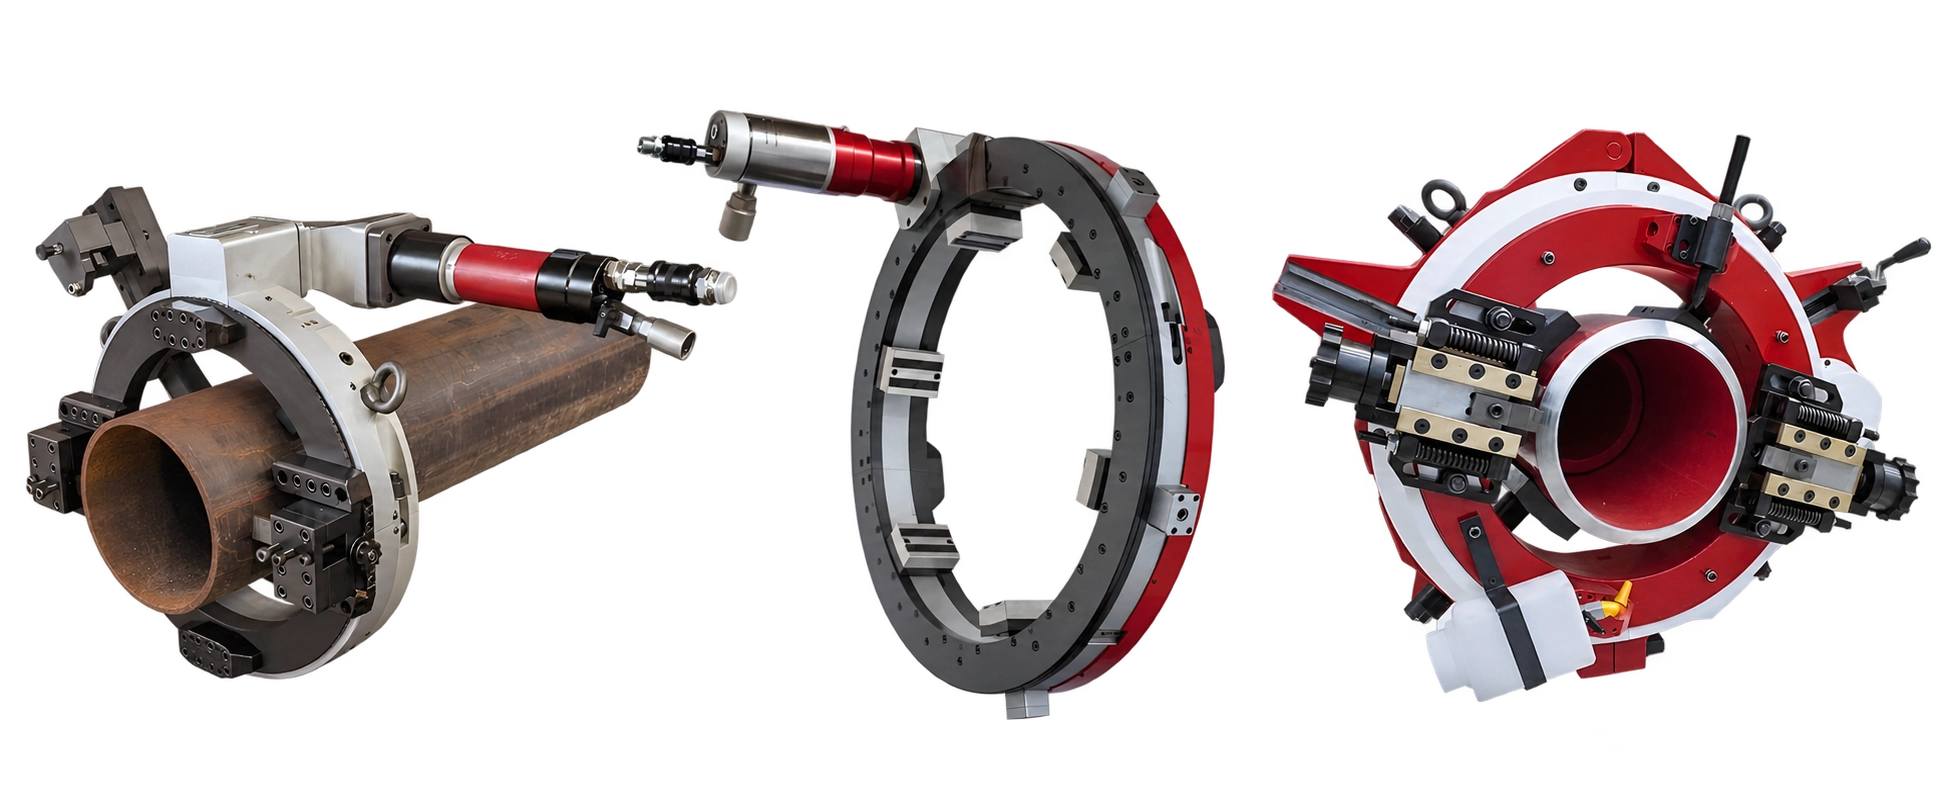
När en befintlig rörsektion ska bytas kan en delbar eller öppningsbar kapmaskin monteras runt röret.
Tubecks kap- och fogberedningsmaskiner arbetar med mekanisk kallkapning. Till skillnad från termisk skärning avverkas materialet med skärande verktyg. Flera modeller kan även kapa och fasa i samma bearbetning med rätt verktygsuppsättning.
MCA Cutter – delbar aluminiumram
MCA Cutter omfattar tio modeller för 33,4–1 095 mm ytterdiameter. Den delbara aluminiumramen monteras runt röret och maskinen har automatisk verktygsmatning.
Profilföljande verktygshållare finns som tillval. Maskinen finns med el-, trycklufts- eller hydrauldrift.
MCA Cutter är ett alternativ att utvärdera när metallrör ska kapas och fogberedas på plats. Kontrollera modellens fastspänningsområde och byggmått mot röret och installationsutrymmet.
FAST – självcentrering och profilföljning
FAST har delbar ram och ett angivet arbetsområde på 153–1 545 mm ytterdiameter.
Självcentrerande fastspänning underlättar uppriktningen. Profilföljande verktygshållare med automatisk matning kompenserar för ovalitet vid bearbetningen. Funktionen följer rörets profil; den riktar inte röret.
Drivsystem väljs efter modell och utförande.
Supercutter – kapning och fogberedning för krävande arbeten
Supercutter har en öppningsbar clamshell-ram och ett angivet arbetsområde på 168–1 530 mm ytterdiameter. Två profilföljande verktygshållare med automatisk matning kompenserar för ovalitet.
Med anpassad utrustning kan maskinen även utföra planing och invändig ursvarvning. Tillval för bland annat vinkeldrivning och finjusterad invändig bearbetning kan aktualiseras beroende på arbetet.
Seriens angivna arbetsområde skiljer sig från modellernas fastspänningsmått. Rätt modell och utförande ska därför kontrolleras mot rörets faktiska diameter.
Separat rörfasning när röret redan är kapat
Om röret redan har rätt längd men röränden behöver bearbetas kan en separat rörfasmaskin vara lämplig.
Valet mellan invändig och utvändig fastspänning beror på röret, åtkomsten och vilka ytor maskinen får spännas mot. Tubecks sortiment omfattar både mindre portabla modeller och större maskiner för mer omfattande bearbetning.
SuperMaxi 7_24 är ett alternativ för större rörändar. Den har invändig fastspänning i sex kontaktpunkter och används för invändig och utvändig fasning samt konisk bearbetning.
- Standardfastspänning: 180–504 mm innerdiameter.
- Standardbearbetning: 190–508 mm ytterdiameter.
- Med förlängningskit: bearbetning upp till 610 mm ytterdiameter.
Maskinen anges för bland annat kolstål, rostfritt stål, duplex och Inconel. Läs mer om SuperMaxi 7_24
Kontrollera både inner- och ytterdiameter: fastspänningsområdet och bearbetningsområdet beskriver olika förutsättningar.
Stationär fogberedning vid återkommande produktion
För återkommande bearbetning i verkstad kan en stationär rörfasmaskin vara ett alternativ.
| Modell | Arbetsområde, utförande och kapacitet |
|---|---|
| SB500 | 114–508 mm ytterdiameter. Halvautomatisk med självcentrerande fastspänning. Godstjocklek upp till 25 mm enligt datablad. |
| SB600 | 254–609,6 mm ytterdiameter. Automatisk rörpositionering och fastspänning. Godstjocklek upp till 45 mm enligt datablad. |
Båda maskinerna har återcirkulerande kylvätska. Produktionsvolym, bearbetning och rörhantering avgör om en stationär lösning passar arbetet.

Kapning och fasning av stora rördimensioner
För större dimensioner finns bland annat TAF och Hypercutter.
TAF är kedjemonterad och används från 406,4 mm ytterdiameter. Två sidokedjor och ett centralt styrband håller och styr maskinen runt röret. Den finns med trycklufts- eller hydrauldrift.
För hydraulutförandet anges fasvinkel 0,5–45° och fasning upp till 50 mm godstjocklek. Ingen fast största diameter anges; kedjor och styrband dimensioneras efter röret och bearbetningskapaciteten behöver stämmas av.
Hypercutter är en hydraulisk kap- och fogberedningsmaskin för 1 524–2 540 mm ytterdiameter. Den öppningsbara ramen låses med åtta individuellt justerbara spännpunkter. Maskinens storlek och vikt kräver planerad hantering, lyft och arbetsutrymme.
Rörsåg vid kapning och demontering
När uppgiften främst är att kapa bort eller dela en rörsektion kan en rörsåg vara ett alternativ.
GBC 2700 har kedjemonterad fixtur och ett arbetsområde på 25–533,4 mm ytterdiameter. Sågen finns med el- eller tryckluftsdrift. Med särskilt kit och rätt sågblad kan området utökas till 762 mm.
Den kan utföra rak eller vinklad kapning upp till 45°. Vinklad kapning är inte samma sak som fasning av rörkanten inför svetsning.
I Tubecks kundcase kan du läsa om en VA-verksamhet som bytte från vinkelslip till GBC 2700 vid återkommande kapning av stålrör. Läs kundcaset om rörkapning inom VA
Material, hygien och arbetsmiljö påverkar maskinvalet
Bearbetning av rostfria rör
Ange aktuell materialbeteckning vid maskinförfrågan. Verktyg och bearbetningsinställningar behöver passa materialet, även när maskinserien anges kunna bearbeta rostfritt stål, duplex eller andra legeringar.
Kallkapning undviker termisk skärning vid kapstället. Den efterföljande svetsningen tillför däremot värme. Rengöring och eventuell efterbehandling ska därför följa projektets krav. TWI om värmeoxider och efterbehandling av rostfritt
Renhållning vid arbete i vattenverk
Livsmedelsverkets vägledning beskriver behovet av effektiv rengöring och vid behov desinfektion av utrustning som kommer i kontakt med dricksvatten. Entreprenörer behöver ha tillräckliga rutiner, särskilt när utrustning används för både dricksvatten- och avloppsarbete. Livsmedelsverket: Utrustning – dricksvatten
Planera hur rörändar och kontaktytor hålls rena och hur spån och eventuella bearbetningsvätskor hanteras.
Förutsättningar i avloppsanläggningar
Arbetsmiljöverket beskriver risker med bland annat syrebrist, svavelväte och metan i avloppsanläggningar. Valet av kapmetod ersätter inte arbetsplatsens riskbedömning. Arbetsmiljöverket: Farlig atmosfär i slutna utrymmen
Om arbetet sker i en klassad miljö behöver maskinens exakta utförande bedömas mot kraven. Tryckluftsdrift eller beteckningen kallkapning innebär inte automatiskt lämplighet för varje explosionsfarlig miljö.
Avsaltning och andra rörmaterial
Vid avsaltning kan korrosionsbeständiga metallrör, däribland duplex och superduplex, aktualiseras. Materialet väljs vid projekteringen; maskin, verktyg och inställningar anpassas därefter till bearbetningen.
För PE/HDPE och glasfiberarmerad plast, GRP, krävs en separat bedömning av maskinlösningen. GBC beskriver möjligheter till anpassade lösningar, men material, dimension, godstjocklek och sammanfogningsmetod behöver anges innan utrustning rekommenderas.
Förberedelse av PE-rör följer andra anvisningar än svetsfasning av metallrör. NPG/Pipelife: Stumsvetsning av PE-rör
Underlag för att välja rörkapmaskin och fogberedning
Skicka följande uppgifter när du kontaktar Tubeck:
- Materialbeteckning.
- Faktisk ytterdiameter, innerdiameter och godstjocklek.
- Kapning, planing, fasning eller annan önskad bearbetning.
- Ritning eller relevant uppgift om föreskriven fogprofil.
- Om röret är löst eller installerat.
- Utrymme runt röret och vid röränden.
- Tillgänglig drivkälla samt möjligheter till lyft och rörstöd.
- Krav på renhållning och arbetsmiljö.
Kontakta Tubeck för hjälp att välja maskin och verktyg för rörkapning och fogberedning i vattenverk och avloppsreningsverk.